Produktions QC kvalitetsinspektion
Statorlindning Elektriska prestandaparametrar Inspektionsrapport
1. Inspektion Syfte
Under statorlindningsprocessen testas statorns elektriska prestandaparametrar (motstånd och induktans) för att säkerställa att de uppfyller designkraven. Exakt testning med en digital RC-brygga säkerställer stabil motordrift, förhindrar elektromagnetiska vibrationer orsakade av parameteravvikelser och förbättrar produktkvalitet och prestanda.
2. Inspektionsutrustning
En kalibrerad RC digital brygga med högprecisionsmätmöjligheter används för att exakt erhålla statorresistans och induktansparametrar för att möta inspektionskrav.
3. Inspektionsprocess
● Förberedelse: Anslut den lindade statorn till RC digitala bryggtestterminaler enligt specifikationerna, vilket säkerställer säkra anslutningar och god kontakt. Kontrollera testmiljön (som temperatur och luftfuktighet) för att förhindra att miljöfaktorer stör mätresultaten.
● Parametertestning: Använd den digitala RC-bryggan, välj motsvarande testläge (motstånds- eller induktansmätning), starta testprogrammet och läs och registrera statorresistans- och induktansvärdena.
● Jämförelse och verifiering: Jämför testparametrarna med standardvärdena för resistans och induktans som anges i designritningarna för att avgöra om de ligger inom det tillåtna toleransintervallet.
4. Testresultat
Stator Hi-Pot testrapport
1. Testsyfte
Ett hi-pot-test utförs under statorproduktionen. En 1800V spänning (300V över standarden) appliceras med en hipottestare. Testtiden kontrolleras till 5 sekunder, strömmen är ≤5mA och ingen ljusbågsbildning inträffar. Detta verifierar statorns isoleringsprestanda, säkerställer läckagefri motordrift och förbättrar produktens säkerhet och tillförlitlighet.
2. Testutrustning
En kalibrerad hipot-testare används, som exakt matar ut den inställda spänningen, övervakar strömmen i realtid och har bågdetektering, som uppfyller kraven på hög precision och hög tillförlitlighet för stator hipot-testning.
3. Testprocedur
● Förberedelse: Anslut statorn till hipottestarelektroderna enligt specifikation, säkerställ säkra anslutningar och god kontakt. Rengör testområdet, håll det torrt, fritt från ledande skräp och undvik miljöstörningar.
● Parameterinställningar: Ställ in hipottestaren på en testspänning på 1800V, en testlängd på 5 sekunder och en strömtröskel på 5mA. Aktivera bågdetekteringsfunktionen. Efter att ha bekräftat att parametrarna är korrekta, starta testet.
● Testexekvering: Testaren ökar automatiskt spänningen till 1800V och bibehåller den i 5 sekunder, samtidigt som den övervakar ström och ljusbågsbildning. Under testet förblev spänningsutgången stabil vid 1800V, strömmen översteg inte 5mA och ingen ljusbågsbildning inträffade (specifika strömdata registrerades baserat på faktiska förhållanden).
● Resultatverifiering: Om inget spänningsavbrott, ström som överskrider gränsen eller ljusbåge inträffade under hela testet, anses testet vara godkänt; annars anses det misslyckat.
Testrapport för hela enhetens markmotstånd
1. Testsyfte
Detta test utförs på hela enheten. Genom att applicera en ström på 25A kontrolleras jordresistansvärdet för att se om det är mindre än 90 milliohm. Detta säkerställer tillförlitligheten hos hela enhetens jordningssystem, förhindrar läckagerisker och förbättrar produktens elektriska säkerhet.
2. Testutrustning
RK2678XM markresistanstestare används. Den har exakt strömutgång och resistansmätning. Den kan stabilt mata ut en 25A testström och exakt erhålla jordresistansvärden, vilket uppfyller testkraven.
3. Testprocedur
● Förberedelse: Anslut hela enhetens jordterminal till testarens motsvarande gränssnitt, vilket säkerställer en säker anslutning och god kontakt. Kontrollera testmiljön för att säkerställa att det inte finns några störningsfaktorer.
● Parameterinställningar: På RK2678XM-testaren, ställ in testströmmen till 25A och timern till 3,0s (enligt instrumentet indikerat), och starta testet.
● Testexekvering: Testaren matar automatiskt ut 25A ström under 3 sekunder, mäter och visar samtidigt jordresistansvärdet och registrerar testdata (det faktiska testresistansvärdet måste kompletteras enligt resultatet).
● Resultatbestämning: Jämför testresistansvärdet med standarden (mindre än 90 milliohm) för att avgöra om testet är acceptabelt.
Klass 1 Apparatens läckagetestrapport
1. Testsyfte
Läckströmstestning utförs på klass 1-apparater (produkter som förlitar sig på grundläggande isolering och jordning för skydd). Baserat på relevanta säkerhetsstandarder (som GB 4706/IEC 60335-serien) används professionella instrument för att mäta läckströmsvärden för att säkerställa att de ligger inom standardgränserna (vanligtvis inte mer än 0,75mA under normal drift). Detta säkerställer produktens elektriska säkerhet och minskar läckagerisker.
2. Testutrustning
En läckströmsprovare (specifik instrumentmodell ska specificeras) används. Den har exakt strömmätning och stabil spänningsutgång, simulerar märkspänningsförhållanden och uppfyller kraven för läckströmstestning av klass 1-apparater.
3. Testprocedur
● Utrustningsanslutning: Anslut klass 1-apparaten som testas enligt instrumentets specifikationer. Se till att jord- och strömanslutningarna är ordentligt i kontakt med motsvarande kontakter på testaren och kontrollera att kablarna är korrekta.
● Parameterinställning: På testaren ställer du in testspänningen till produktens märkspänning (eller 1,06 gånger märkspänningen, beroende på standard) och påbörjar läckströmstestet.
● Testexekvering: Testaren applicerar automatiskt spänning, simulerar apparatens driftsförhållanden, samlar in och visar läckströmsdata i realtid. De maximala och stabila läckströmvärdena registreras under testet (faktiska testdata kommer att behöva kompletteras baserat på resultaten. Till exempel under testet stabiliserades läckströmmen på 0,3mA, betydligt under standarden på 0,75mA).
● Resultatbestämning: Jämför testdata med klass 1 läckströmsstandard (≤0,75mA för normal drift) för att fastställa överensstämmelse.
Motorhastighetstestrapport
1. Testsyfte
En högprecisions LED-stroboskoptestare, som inte kräver någon uppvärmning, används för att testa motorhastigheten vid varje växel för att säkerställa att den exakt matchar designkraven och att hastighetsavvikelsen kontrolleras till högst 1 rpm. Detta säkerställer stabil motorprestanda och stöder utrustningens övergripande tillförlitlighet.
3. Testutrustning
En högprecisions LED-stroboskoptestare, som inte kräver någon uppvärmning, fångar snabbt och exakt motorhastighetsinformation, visar tydligt motorns driftstatus vid olika växlar och uppfyller kraven för högprecisionshastighetsmätning.
3. Testprocedur
● Förberedelse av utrustning: Placera motorn stabilt på testbänken, se till att det inte skakar eller rör sig. Slå på LED-stroboskoptestaren och kalibrera instrumentparametrarna för att säkerställa testnoggrannheten.
● Gear Test: Justera motorn till varje designad växel i sekvens. När motorn går stabilt, sätt på LED-stroboskoptestaren och rikta den mot motorns roterande komponenter (som axeln, impellern, etc.). Använd stroboskopsynkroniseringseffekten, läs och registrera hastighetsvärdet för motsvarande växel.
● Datajämförelse: Jämför den faktiska hastigheten för varje växel med designhastigheten en efter en för att avgöra om avvikelsen ligger inom intervallet högst 1 varv.
Rotor automatisk balanseringstestrapport
1. Testsyfte
Automatisk balansering av rotorn utförs enligt G2.5-standarden och kontrollerar den enkelsidiga massavvikelsen inom 350 mg. Genom att använda professionell, högprecision dynamisk balanseringsutrustning säkerställer detta smidig motordrift och förbättrar motorns totala prestanda och stabilitet.
2. Testutrustning
Professionell, högprecision dynamisk balanseringsutrustning, utrustad med exakt massdetektering och avvikelseanalysfunktioner, fullbordar effektivt rotordynamiska balanseringstester och uppfyller de stränga kraven i G2.5-standarden.
3. Testprocess
● Rotorklämning: Rotorn som ska testas är ordentligt fastklämd i det dynamiska balanseringsinstrumentets arbetsposition med hjälp av specialverktyg. Säkerställ en säker klämma och att koaxialiteten uppfyller testkraven för att förhindra att klämfel påverkar testresultaten.
● Parameterinställning: I testinstrumentet ställer du in tröskeln för enkelsidig masskontroll till 350 mg enligt G2.5-standarden och rotorspecifikationerna. Bekräfta parametrar som testhastighet och insamlingsfrekvens och starta testprogrammet.
● Testdrift: Instrumentet driver rotorn, samlar in vibrationsdata och massfördelningsinformation i realtid, och analyserar och beräknar automatiskt den enkelsidiga massavvikelsen. Under testet visar instrumentskärmen datakurvan och status i realtid. Till exempel i detta test visade det slutliga resultatet "OK", vilket indikerar att massavvikelsen är inom 350 mg (specifika data kan kompletteras vid behov).
● Resultatverifiering: Om testet visar en ensidig massavvikelse på ≤350 mg, anses rotorns dynamiska balanseringstest vara godkänt. Annars anses den vara otillfredsställande och kräver rotorkorrigering och omprovning.
Inkommande materialbesiktning
Inspektionsrapport för motorrotordimension
1. Inspektion Syfte
Inspektera nyckeldimensionerna på motorrotorns yttre ring (som axelhålets diameter och magnetringens monteringsdiameter) för att säkerställa att varje dimension ligger inom en tolerans på 2 mikron. Detta minimerar vibrationer och säkerställer enhetlig magnetfältrotationskraft under rotorrotation.
2. Inspektionsutrustning
En digital mikrometer med hög precision mätmöjligheter används. Kalibrering är klar före mätning för att säkerställa datanoggrannhet.
3. Inspektionsförfarande
Bär skyddshandskar, ta bort motorrotorkomponenten som ska inspekteras och placera den stadigt på inspektionsbordet.
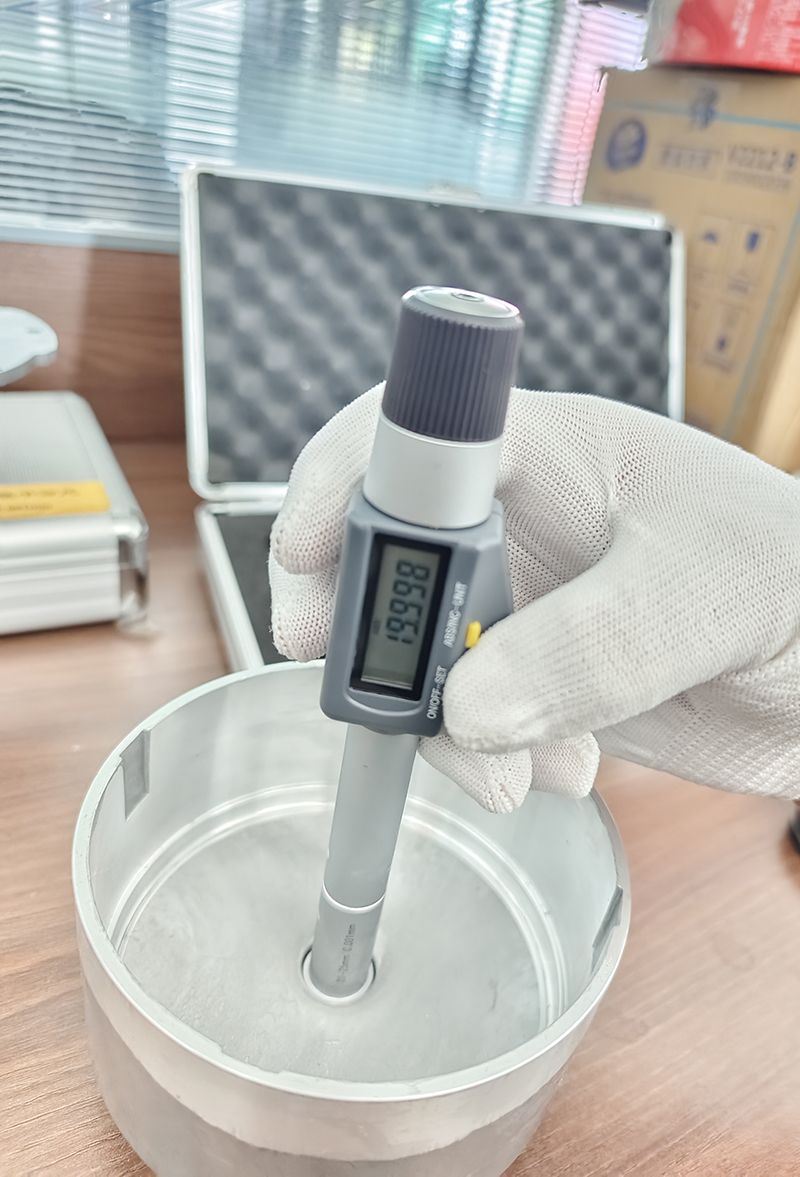
Manövrera den digitala mikrometern, rikta in den med axelhålets diameter, magnetringens monteringsdiameter och andra inspektionspunkter. Mät långsamt djupt, läs och registrera data. Till exempel är axelhålets diameter som visas i denna mätning 19,998 mm (detta är exempeldata; faktiska fullständiga inspektionsdata måste användas).
Upprepa mätningar på olika platser för att säkerställa datakonsistens och jämför de dimensioner som anges i ritningen med 2-mikrontoleransen.
4 Testresultat
Testning avslöjade att alla nyckeldimensioner på motorrotorns yttre ring (såsom axelhålets diameter och den magnetiska ringens monteringsdiameter, vilka är föremål för ytterligare verifiering) låg inom en 2-mikron tolerans, vilket uppfyllde ritningens dimensionskrav. Detta säkerställer minimal rotorvibration och enhetlig magnetfältrotationskraft under rotorrotation.
Motordelar (bakre hölje) inspektion av inkommande material
1. Inspektion Syfte
Enligt ritningskraven inspekteras motorns bakre hölje som mottaget. Nyckeldimensioner är noggrant uppmätta och kontrollerade för att säkerställa stabilitet efter installation.
2. Inspektionsutrustning
En intern mikrometer (modell: ES-1) används. Denna utrustning har kalibrerats före inspektion för att säkerställa att dess mätnoggrannhet uppfyller inspektionskraven.
3. Inspektionsprocess
Utseendeinspektion: En preliminär inspektion av motorns bakre hölje utförs för att bekräfta att det inte finns några synliga ytdefekter som sprickor, hål eller deformation, och att det inte finns några kosmetiska problem som skulle påverka efterföljande dimensionsmätningar eller motormontering.
Dimensionell mätning
Placera motorns bakre hölje säkert på en ren, platt inspektionsarbetsbänk för att förhindra rörelse eller skakning under mätningsprocessen.
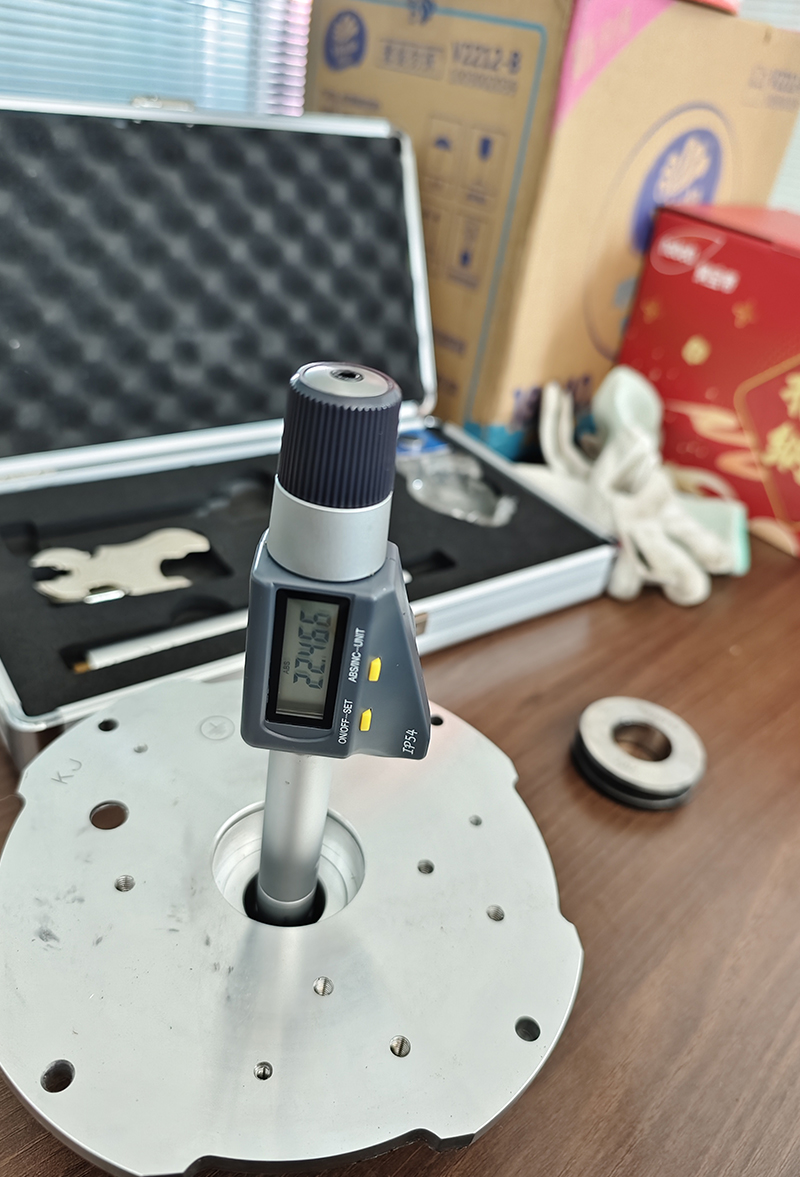
Enligt dimensionskraven som anges på ritningen används en inre mikrometer för att mäta nyckeldimensioner på det bakre huset, inklusive innerdiameter, håldiameter och spårbredd. Till exempel, när du mäter en specifik innerdiameter, sätt långsamt in den inre mikrometern i hålet och vrid försiktigt den för att säkerställa full kontakt och korrekt placering av mätspetsen. När avläsningen har stabiliserats, läs och registrera data. Den här gången visar den inre diametermätningen 26,071 mm (exempeldata; faktiska mätningar bör registreras i detalj baserat på specifika omständigheter).
För varje kritisk dimension, utför minst tre mätningar på olika platser för att minimera mätfel. Efter varje mätning, registrera noggrant mätdata.
4. Inspektionsresultat
Dimension Comparison: Jämför de uppmätta måtten med de dimensioner som anges i ritningen och beräkna dimensionsavvikelsen. Efter inspektion ligger avvikelserna för varje kritisk dimension inom toleransområdet mindre än 2 mm, vilket uppfyller ritningskraven.
Övergripande slutsats: Baserat på den visuella inspektionen och dimensionsmätningen av motorns bakre hölje, uppfyller denna sats av inkommande material för motorns bakre hölje dimensionsnoggrannhetskraven och kan säkerställa motorns driftsstabilitet efter installation. Denna sats av inkommande material för motorns bakre hölje har ansetts vara kvalificerad.
Motoraxel Inkommande material QC Sampling Inspection Report
1. Inspektion Syfte
Inkommande motoraxlar provtas för inspektion. Nyckeldimensioner (lagerposition och längd) mäts för att säkerställa att toleranser uppfyller standarderna (lagerposition ≤ 0,003 mm, längd ≤ 0,3 mm) för att säkerställa stabil motordrift. Eftersom motoraxeln är en kärnkomponent, påverkar dimensionsnoggrannheten avsevärt prestandan.
2. Inspektionsutrustning
Kalibrerade yttermikrometrar och bromsok används för exakt axeldimensionsmätning. Utrustningens noggrannhet uppfyller inspektionskraven.
3. Inspektionsprocess
Urval av urval: Välj slumpmässigt prover från den inkommande satsen av motoraxlar enligt [specifika provtagningsregler, såsom GB2828] för att säkerställa representativitet.
Måttmätning
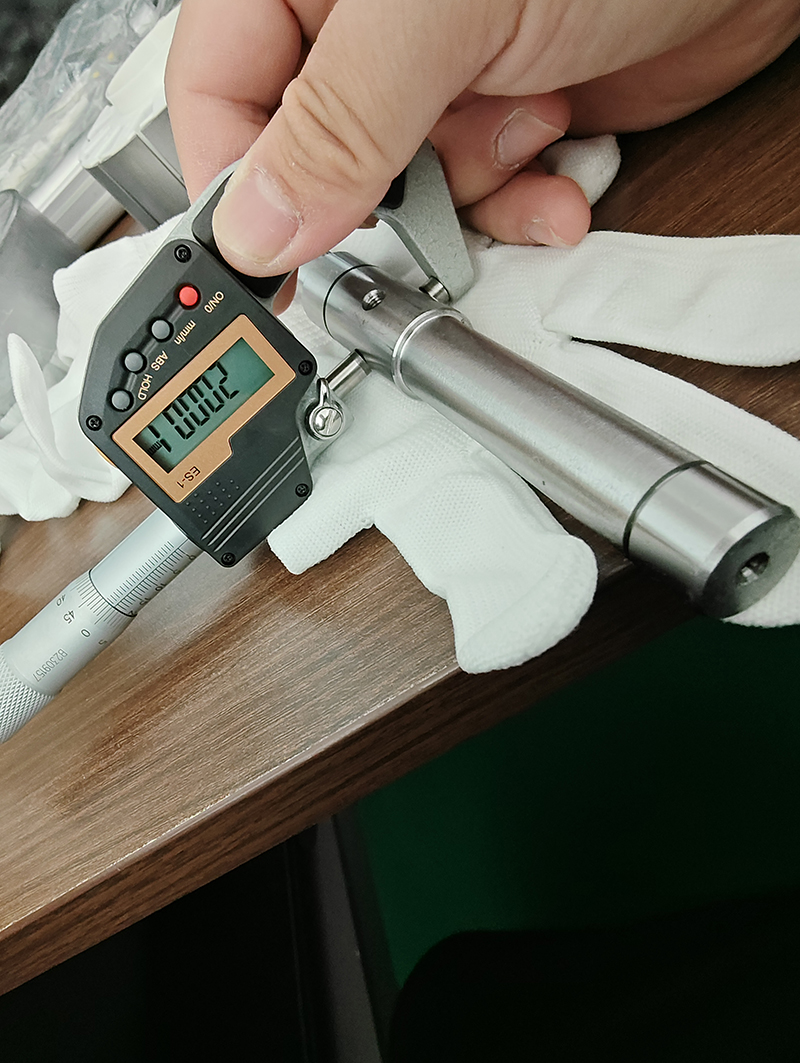
Lagerpositionsmått: Använd en yttre mikrometer för att försiktigt montera motoraxellagrets installationsplats. Mät flera sektioner av motoraxeln, registrera data, beräkna toleranserna och kontrollera om det finns toleranser på ≤ 0,003 mm.
Längd: Använd en bromsok för att mäta motoraxelns längd i båda ändar och i mitten, ta medelvärdet av värdena och avgöra om felet är ≤ 0,3 mm.
Dataregistrering och analys: Registrera mätdata i detalj, jämför dem med standardfelintervallet och analysera provets dimensionella överensstämmelse.
Inspektionsrapport för nätsladd för inkommande material
1. Inspektion Syfte
Inkommande nätsladdar inspekteras noggrant och täcker dimensioner (sladdlängd, diameter och manteltjocklek) och tryckt innehåll (sladd och stickpropp) för att säkerställa att modellen överensstämmer med säkerhetsföreskrifter och uppfyller säkerhetscertifieringskraven på kundens lokala marknad, vilket säkerställer produktöverensstämmelse och kvalitet.
2. Inspektionsutrustning
En kalibrerad linjal och bromsok (digital display) används för exakt dimensionsmätning. Visuell inspektion av tryckt innehåll underlättas av en standardljuskälla och säkerhetsdokumentation.
3. Inspektionsprocess
(I) Måttmätning
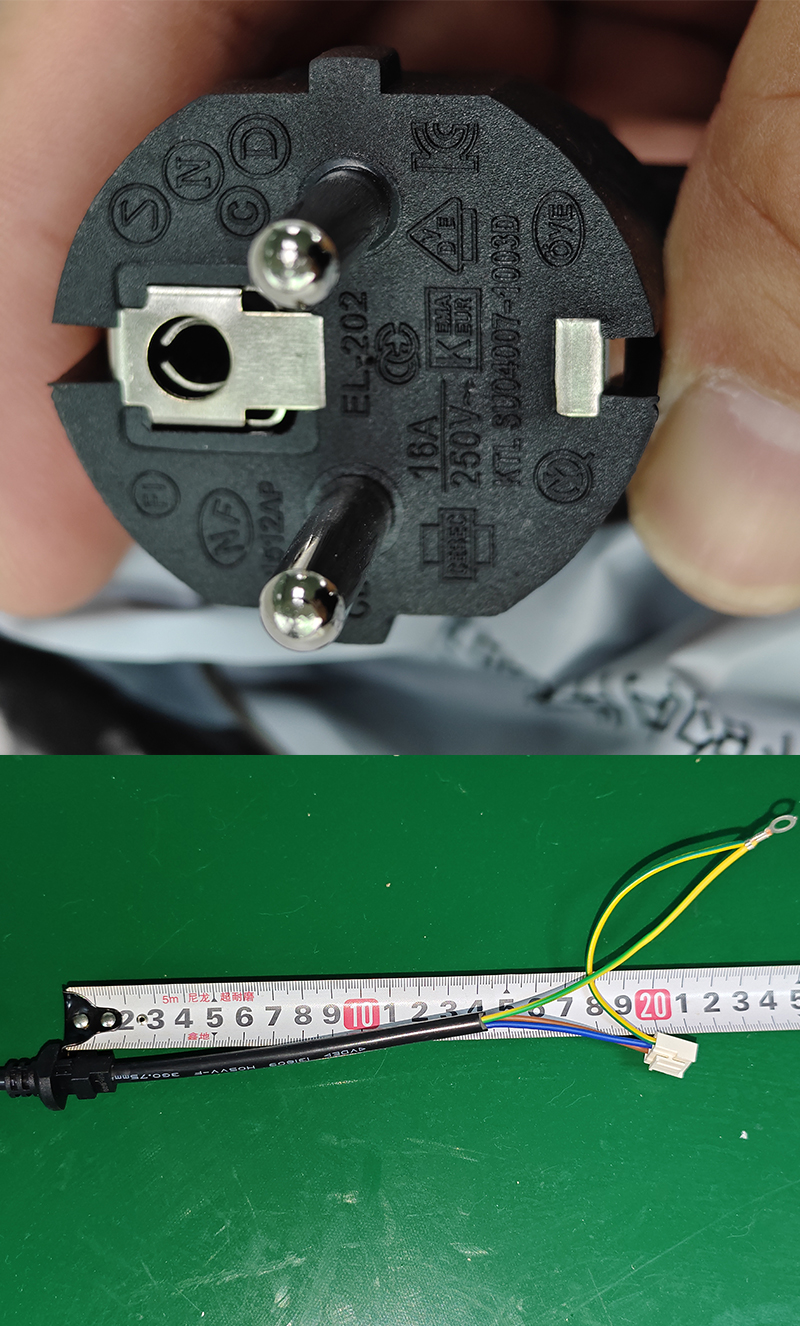
Sladdlängd: Placera en linjal längs nätsladdens axel och mät sladdens effektiva längd. Registrera data och kontrollera att de överensstämmer med det designade värdet.
Sladddiameter: Använd en bromsok för att mäta sladdens diameter på olika platser. Genomsnitt av de uppmätta värdena flera gånger för att avgöra om sladden uppfyller specifikationstoleranserna.
Skaltjocklek: Tryck försiktigt bromsoket mot sladdens yttre yta för att mäta och beräkna tjockleken för att säkerställa överensstämmelse med isolerings- och säkerhetsföreskrifter.
(2) Utskriftsinspektion
Linjeutskrift: Under tillräckligt ljus, inspektera visuellt modellnummer, specifikationer och annan information som är tryckt på linjens yta för att verifiera att säkerhetsföreskrifterna följs. Kontrollera utskriftens tydlighet och fullständighet.
Pluggutskrift: Observera modellnumret, certifieringsmärkningarna och annan information som är tryckt på kontaktytan. Baserat på säkerhetsdokumentation, bekräfta överensstämmelse med modellen och märkningsspecifikationerna som specificeras av kundens lokala säkerhetscertifiering på marknaden.
Instruktionsbok besiktning av inkommande material
Testobjekt och resultat
(1) Innehållsutskriftsfel upptäckt
Innehållet i manualen kontrollerades sida för sida och stycke för stycke. Inga stavfel, meningslogikfel, informationsbortfall och andra tryckfel hittades. Innehållet var korrekt och komplett.
(2) Detektering av innehållstydlighet
Genom att observera under naturligt ljus och extraljuskällor, trycktes texten och mönstren i manualen tydligt, bläcket fördelades jämnt, och det fanns inga suddigheter, spökbilder, blekning och andra problem som påverkar läsningen och uppfyller normala läskrav.
(3) Materialdetektering
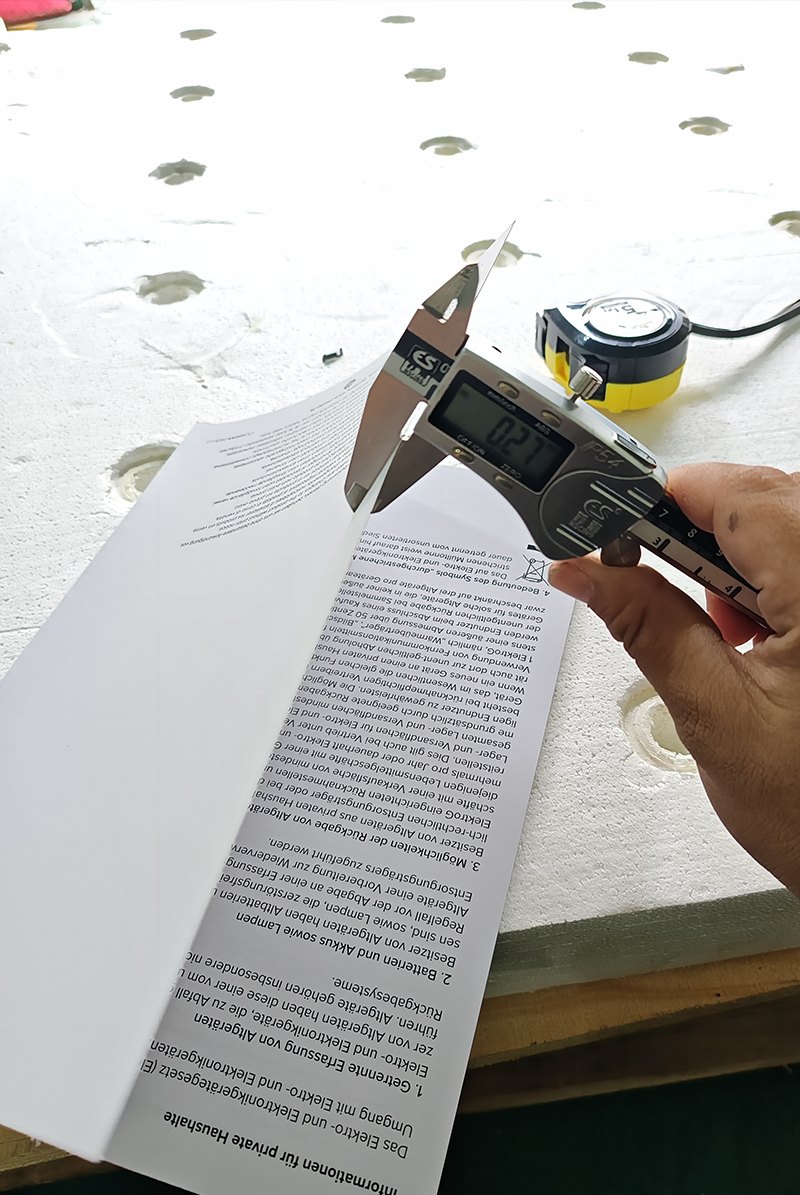
Med hjälp av [specifika materialidentifieringsmetoder, såsom förbränningsmetod, komponentanalysinstrumentdetektion, etc., som måste kombineras med faktiska förhållanden], testades pappersmaterialet som används i manualen för att bekräfta att dess material överensstämmer med det [kundens begärda materialnamn] som krävs av kunden, och de fysiska egenskaperna hos papperet såsom tjocklek och seghet uppfyller standarderna. Papperstjockleken mättes med en bromsok [specifika mätdata, såsom detta mått visar 0,27 mm, kombinerat med kundkrav för att avgöra om det uppfyller standarden], vilket ligger inom det materialparameterområde som kunden kräver.
(4) Dimensionell inspektion: Använd bromsok, måttband eller andra verktyg för att mäta instruktionsmanualens mått, inklusive längd, bredd och tjocklek. Efter mätningen, jämför måtten på varje sida av bruksanvisningen (specifika mätdata) med kundens önskade dimensioner (mått som kunden kräver). Om avvikelserna ligger inom de tillåtna toleranserna anses dimensionerna vara acceptabla.
Inkommande materialinspektionsrapport för kompletta maskinkonstruktionskomponenter
1. Inspektion Syfte
Inkommande materialinspektion utförs på andra strukturella komponenter i hela maskinen (såsom övre och nedre motoranslutningar, väggfläktfästen, etc.). Dimensioner mäts enligt ritningarna, och dimensionsfel kontrolleras (maximalt dimensionsfel ≤ 2,5 mm, minsta dimensionsfel ≤ 1 mm) för att säkerställa korrekt installation av hela maskinen och förbättra produktens hållbarhet.
2. Inspektionsutrustning
Använd kalibrerade linjaler och bromsok (som digitala bromsok) för att säkerställa att mätnoggrannheten uppfyller inspektionskraven.
3. Inspektionsprocess
Preliminär inspektion av utseende: Inspektera ytan på komponenterna för att bekräfta frånvaron av deformation, sprickor, grader och andra kosmetiska defekter som kan påverka montering och prestanda.
Måttmätning: Baserat på ritningarna, använd en linjal och bromsok för att mäta varje dimension (minst tre gånger) av motoranslutningarna, väggfläktfästena och andra komponenter flera gånger på olika platser och registrera data. Mät till exempel rördiametern och anslutningsklackens dimensioner för motoranslutningarna; för väggfläktfästen, mät ramlängden och monteringshålens avstånd.
Felbestämning: Jämför de uppmätta måtten med ritningskraven för att avgöra om felet överskrider intervallet (största dimensionsfel ≤ 2,5 mm, minsta måttfel ≤ 1 mm).
Inkommande besiktning av väggfläktfästen
Inspektion av övre och nedre motoranslutningar
Kompletta maskinkomponenter (inspektion av nätskydd)


